XCNH01210-1.8 XCNH滚珠丝杆(轴径12mm 导程10mm 精密研磨级)
XCNH01210-1.8 XCNH滚珠丝杆:轴径12mm、导程10mm、基本动额定负荷Ca=439kgf、基本静额定负荷Coa=827kgf、轴向刚性33kgf/µm,滑台专用(无法兰)。MOSIONX原厂精密研磨级,现货供应,支持选型计算与图纸下载。
主要参数
| 系列 | XCNH |
| 型号 | XCNH01210-1.8 |
| 精度等级 | 精密研磨级 |
| 循环方式 | 滑台专用(无法兰) |
| 轴径 d | 12 mm |
| 导程 I | 10 mm |
| 基本动额定负荷 Ca | 439 kgf |
| 基本静额定负荷 Coa | 827 kgf |
| 轴向刚性 | 33 kgf/µm |
| 螺帽外径 D | 24 mm |
| 螺帽长度 L | 40 mm |
| 型录页码 | C46 |
尺寸图纸
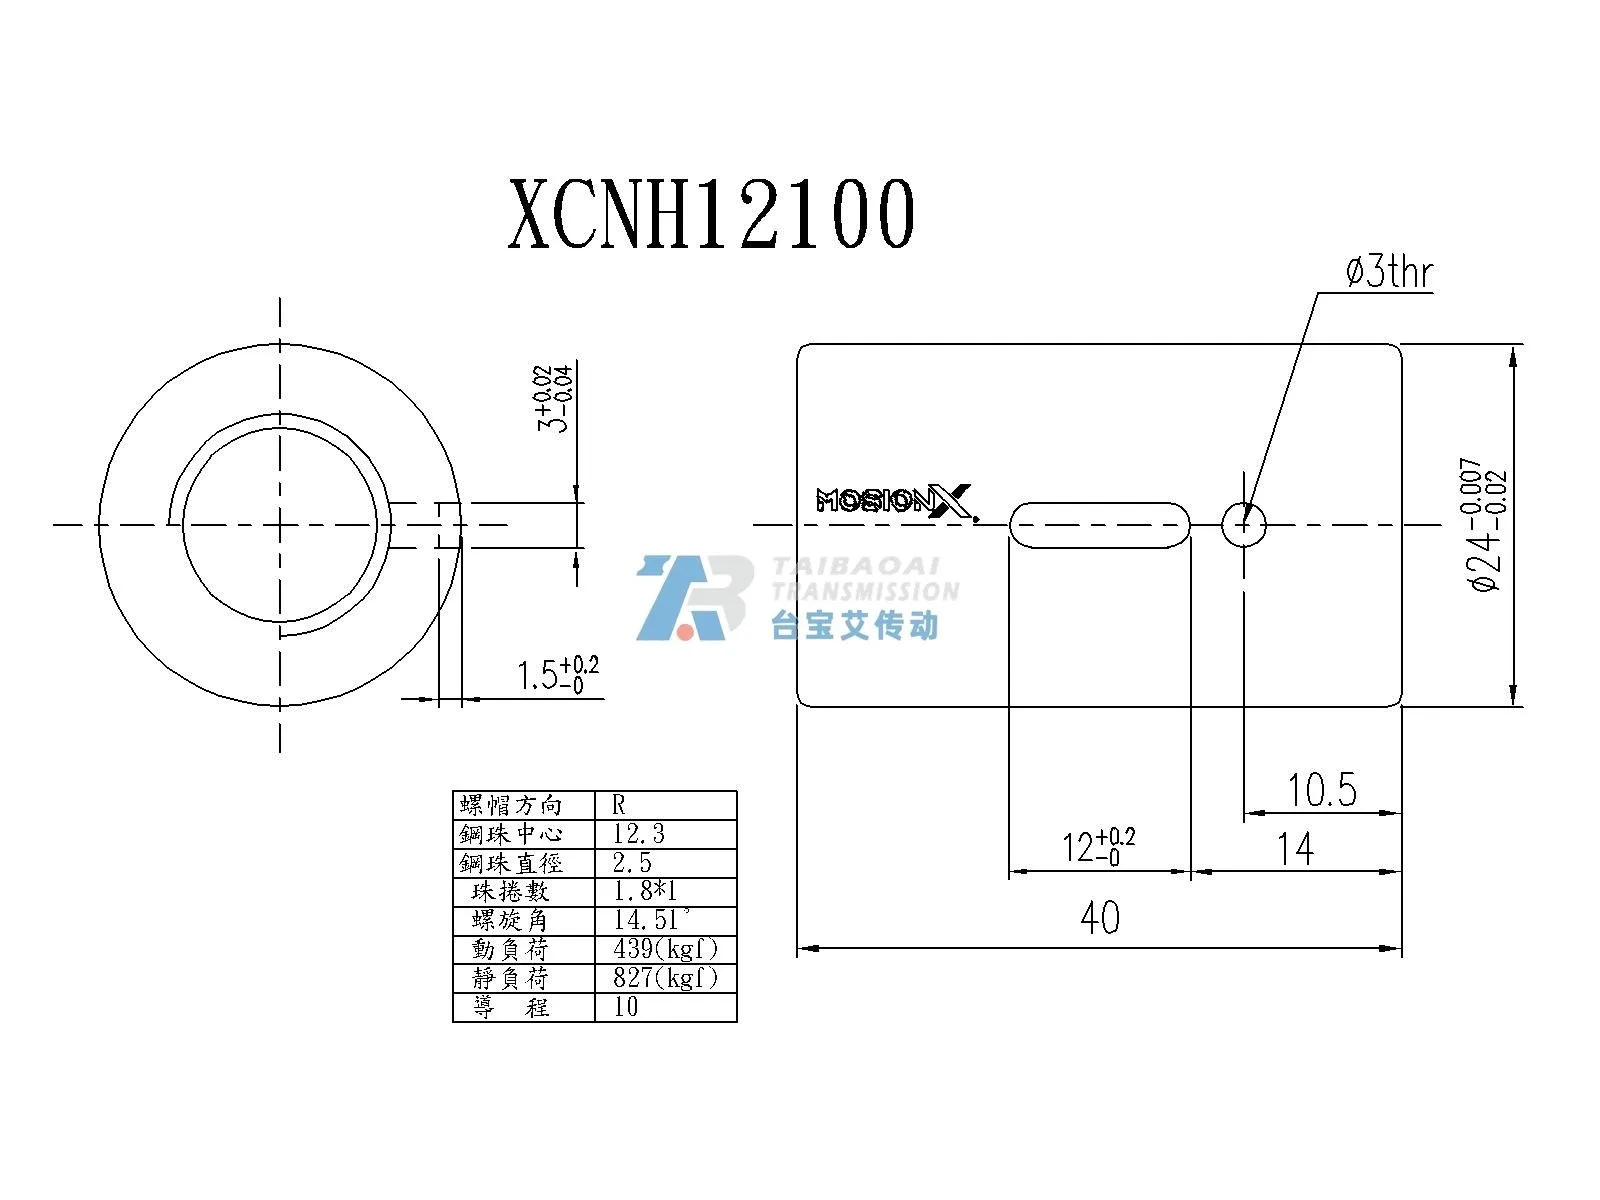
图纸数据源自 MOSIONX 原厂型录,请以实际安装尺寸为准。
配套支撑座推荐
| 类型 | 型号 | 适配轴径 | 轴承型号 |
|---|---|---|---|
| 固定端(方型) | BK-10 | 12/14/15 | 7000ATYDFC8P5 |
| 支持端 | BF-10 | 12/14/15 | 608ZZ |
丝杆支撑座按轴径配套,BK 固定端承载轴向力,BF 支持端作辅助支撑。
型号说明
p
完整目录型号解读(以 SFAR01205-2.8DGC5 为例)
| 旋向 | R = 右旋(默认 / 常备) | L = 左旋(可订制) |
|---|---|---|
| 精度 | GC5 = 研磨 C5 级 | FC7 = 轧制 C7 级 |
| 轴径/导程 | 01205 = 轴径 12mm · 导程 5mm;其后 -2.8 为导程代码 | |
| 系列对照 | SFU / SFA / SFB / SFV / SFY / SFYA / SFNU 等同属 MOSIONX 滚珠丝杆家族,命名差异源于样本版本与结构细分(如 SFB 为 SFA 升级款,尺寸与性能一致可互换),选型按结构与安装尺寸对照即可。 | |
本页型号 XCNH01210-1.8 按 右旋(R,默认) · 研磨级(对应目录 GC5) 常备;如需左旋(L)或轧制 C7(FC7)版本,可在询价时注明完整目录型号。
常见问题(FAQ)
XCNH01210-1.8 的精度等级是多少?
该型号为精密研磨级,定位精度符合 MOSIONX 原厂标准,详细精度表请参考选型工具「精度」标签。
XCNH01210-1.8 配套什么支撑座?
轴径 12mm 推荐配套 BK-10(固定端)+ BF-10(支持端),垂直安装或重负载工况建议固定端承载全部轴向力。
如何获取 XCNH01210-1.8 的3D图纸?
在选型工具型号总表中点击该型号的 CAD/3D 图纸链接即可下载原厂图纸。