SFA1205-2.8 SFA滚珠丝杆(轴径12mm 导程5mm 精密研磨级)
SFA1205-2.8 SFA滚珠丝杆:轴径12mm、导程5mm、基本动额定负荷Ca=661kgf、基本静额定负荷Coa=1316kgf、轴向刚性19kgf/µm,端盖式循环 · 高速进给。MOSIONX原厂精密研磨级,现货供应,支持选型计算与图纸下载。
主要参数
| 系列 | SFA |
| 型号 | SFA1205-2.8 |
| 精度等级 | 精密研磨级 |
| 循环方式 | 端盖式循环 · 高速进给 |
| 轴径 d | 12 mm |
| 导程 I | 5 mm |
| 基本动额定负荷 Ca | 661 kgf |
| 基本静额定负荷 Coa | 1316 kgf |
| 轴向刚性 | 19 kgf/µm |
| 螺帽外径 D | 24 mm |
| 安装孔中心 A | 40 mm |
| 螺帽长度 L | 30 mm |
| 法兰宽 W | 32 mm |
| 法兰高 H | 30 mm |
| 型录页码 | C44 |
尺寸图纸
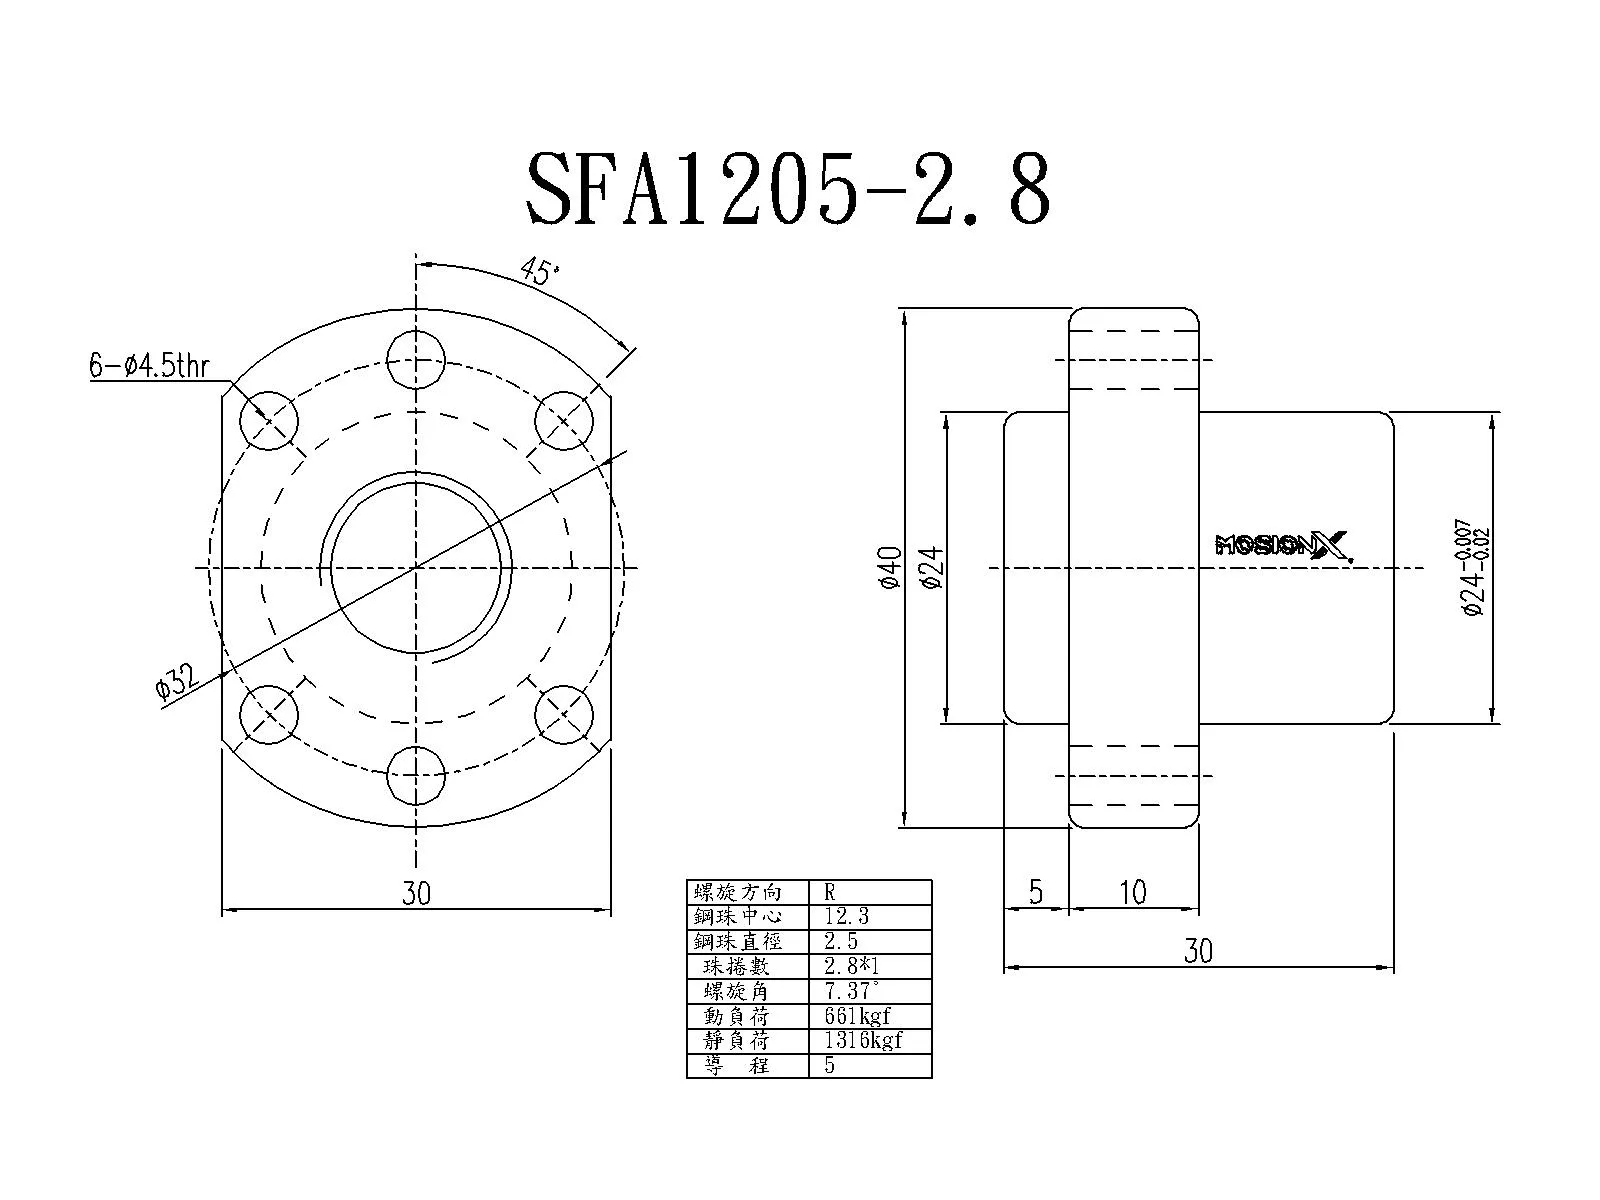
图纸数据源自 MOSIONX 原厂型录,请以实际安装尺寸为准。
配套支撑座推荐
| 类型 | 型号 | 适配轴径 | 轴承型号 |
|---|---|---|---|
| 固定端(方型) | BK-10 | 12/14/15 | 7000ATYDFC8P5 |
| 支持端 | BF-10 | 12/14/15 | 608ZZ |
丝杆支撑座按轴径配套,BK 固定端承载轴向力,BF 支持端作辅助支撑。
型号说明
p
| 旋向 | R = 右旋(默认 / 常备) | L = 左旋(可订制) |
|---|---|---|
| 精度 | GC5 = 研磨 C5 级 | FC7 = 轧制 C7 级 |
| 轴径/导程 | 01205 = 轴径 12mm · 导程 5mm;其后 -2.8 为导程代码 | |
| 系列对照 | SFU / SFA / SFB / SFV / SFY / SFYA / SFNU 等同属 MOSIONX 滚珠丝杆家族,命名差异源于样本版本与结构细分(如 SFB 为 SFA 升级款,尺寸与性能一致可互换),选型按结构与安装尺寸对照即可。 | |
本页型号 SFA1205-2.8 按 右旋(R,默认) · 研磨级(对应目录 GC5) 常备;如需左旋(L)或轧制 C7(FC7)版本,可在询价时注明完整目录型号。
常见问题(FAQ)
SFA1205-2.8 的精度等级是多少?
该型号为精密研磨级,定位精度符合 MOSIONX 原厂标准,详细精度表请参考选型工具「精度」标签。
SFA1205-2.8 配套什么支撑座?
轴径 12mm 推荐配套 BK-10(固定端)+ BF-10(支持端),垂直安装或重负载工况建议固定端承载全部轴向力。
如何获取 SFA1205-2.8 的3D图纸?
在选型工具型号总表中点击该型号的 CAD/3D 图纸链接即可下载原厂图纸。
同系列其它型号
共 31 个同系列型号,下面按轴径 / 导程 / 珠卷数排列,便于横向比较。
| 型号 | 轴径 mm | 导程 mm | 珠卷数 | 循环方式 | 精度 |
|---|---|---|---|---|---|
| SFA1210-2.8 | 121 | 0 | 2.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA1605-3.8 | 160 | 5 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA1610-2.8 | 161 | 0 | 2.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA1616-1.8 | 161 | 6 | 1.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA1616-2.8 | 161 | 6 | 2.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA1620-1.8 | 162 | 0 | 1.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA1630-1.8 | 163 | 0 | 1.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA2005-3.8 | 200 | 5 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA2010-3.8 | 201 | 0 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA2020-1.8 | 202 | 0 | 1.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA2020-2.8 | 202 | 0 | 2.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA2505-3.8 | 250 | 5 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA2510-3.8 | 251 | 0 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA2525-1.8 | 252 | 5 | 1.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA2525-2.8 | 252 | 5 | 2.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA3205-3.8 | 320 | 5 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA3210-3.8 | 321 | 0 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA3220-2.8 | 322 | 0 | 2.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA3232-1.8 | 323 | 2 | 1.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA3232-2.8 | 323 | 2 | 2.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA4005-3.8 | 400 | 5 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA4010-3.8 | 401 | 0 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA4020-2.8 | 402 | 0 | 2.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA4040-1.8 | 404 | 0 | 1.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA4040-2.8 | 404 | 0 | 2.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA5005-3.8 | 500 | 5 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA5010-3.8 | 501 | 0 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA5020-3.8 | 502 | 0 | 3.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA5050-1.8 | 505 | 0 | 1.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
| SFA5050-2.8 | 505 | 0 | 2.8 | 端盖式循环 · 高速进给 | 精密研磨级 |
SFA1205-2.8 安装与锁紧扭矩(参考)
以下为通用精密锁紧螺母扭矩参考值,实际装配请以厂家技术手册为准;锁紧螺母需对称、分步拧紧,避免偏载。
| 锁紧螺母螺纹规格 | 参考扭矩 |
|---|---|
| M10 | 18 N·m |
| M12 | 28 N·m |
| M14 | 38 N·m |
| M15 | 46 N·m |
| M16 | 55 N·m |
| M20 | 95 N·m |
| M25 | 180 N·m |
| M32 | 340 N·m |
| M40 | 620 N·m |
本型号轴径 12 mm,对应锁紧螺母螺纹约 M12,建议参考扭矩约 28 N·m。支撑座侧轴承锁紧同理,按适配轴径对应规格执行。
SFA1205-2.8 载荷与精度适配
- 额定动负荷 Ca = 661 kgf,建议在当量轴向负载 ≤ Ca/3(约 220 kgf)工况下使用,以获得较长疲劳寿命;短时峰值不宜长期超过 Ca。
- 额定静负荷 Coa = 1316 kgf,静态或低速定位工况下最大轴向力不宜超过此值,以免产生永久变形。
- 精度等级:精密研磨级 — 属于高精度等级(常见 C3 / C5 级),定位精度高、反向间隙小,适用于半导体设备、测量仪器、数控加工中心等需高定位精度的场合。
- 循环方式:端盖式循环 · 高速进给。轴向刚性 19 kgf/µm,刚性越高定位刚性与抗负载变形能力越强;双螺母预紧可进一步提升刚性,但会相应增大摩擦扭矩。
- 导程 5 mm — 短导程,进给平稳、自锁性较好,适合精密定位与小行程高速响应。
SFA1205-2.8 常见故障与排查
| 故障现象 | 可能原因 | 排查与处理 |
|---|---|---|
| 异响 / 噪音 | 润滑不足、异物进入循环回路、预紧力过大、支撑轴承损坏 | 补充润滑脂、清洁防尘、复检预紧量、更换支撑轴承 |
| 定位精度下降 / 回差增大 | 螺母预紧松弛、丝杠磨损、支撑座轴承游隙、联轴器松动 | 按上表扭矩复紧锁紧螺母、检查支撑座、校正联轴器同轴度 |
| 卡滞 / 爬行 | 导轨与丝杠平行度超差、润滑不良、负载超出 Ca 范围 | 复校安装平行度与同轴度、改善润滑、核查负载是否在额定范围内 |
| 温升过高 | 预紧过大、转速超过 DN 值、润滑失效 | 降低预紧、控制转速、更换高温润滑脂 |
| 表面锈蚀 / 点蚀 | 环境湿度高、冷却液侵入、未做防锈 | 加装伸缩护罩、选用不锈钢/镀层丝杠、定期防锈处理 |
本型号轴径 12mm、导程 5mm,高速运转时请重点监控 DN 值(轴径mm×转速rpm),超出厂家建议上限易引发温升与噪声。
SFA1205-2.8 典型应用场景
SFA1205-2.8 轴径 12mm、导程 5mm,Ca 661 kgf、刚性 19 kgf/µm。导程比 I/d = 0.42,速度与推力较为均衡。2000rpm 约 10m/min,既能跑快移,也有余力应付中等切削。按这个组合,它适合3C 结构件加工的 X/Y 轴、小型雕铣机、点胶与贴装设备。空行程占比高,速度比切削力更影响节拍。选型上的关键是国产图纸常用:本型号按 FORM A 方法兰制造,与同参数的 SFB01205-2.8(DIN FORM B 圆形法兰)内部完全一致,差别只在法兰止口与沉孔形式。国内机床图纸绝大多数按 FORM A 出图,选本型号不需要改座;出口欧洲配套则对方多要求 FORM B。结构上采用内循环:钢球经反向器在螺母内部折返,结构紧凑、DN 值上限高。反向器属易损件,出现周期性异响时应优先检查它。如果工况含重切削或冲击,这个档位的 661 kgf 会先成为瓶颈,应直接看更大口径。
SFA1205-2.8 安装与维护要点
- 反向器:内循环靠反向器折返钢球,属易损件。该型号刚性 19 kgf/µm,若出现周期性异响伴随刚性下降,优先查反向器而不是丝杠本体
- 预拉伸:I/d = 0.42,速度与推力均衡。行程超 1m 仍建议预拉伸,拉伸量按温升 5°C 估算
- 润滑:每 500–700 小时补脂;3C 加工多为铝屑与切削液混合,须用防切削液型密封
- 让刀量:刚性 19 kgf/µm 属轻载档,重切时让刀会直接反映到工件表面;若工序以重切削为主,应换更大口径而不是提高预压
- 同轴度:d12 丝杠与导轨平行度建议 ≤0.02mm/m;支撑座安装面平面度不低于 0.01mm,否则会以弯矩形式传到轴端轴承
- 锁紧:d12 对应锁紧螺母约 M12,参考扭矩 28 N·m,按对角分 3 步拧紧;拧紧后复测轴端跳动
延伸阅读:选型与技术指南
需要确定轴径、导程、精度等级(C5/C7/C3),或了解安装扭矩、预拉伸、常见故障排查?我们整理了完整的选型与技术指南: