 惠州市实一自动化科技有限公司官网
 18902609613
 307283196@qq.com
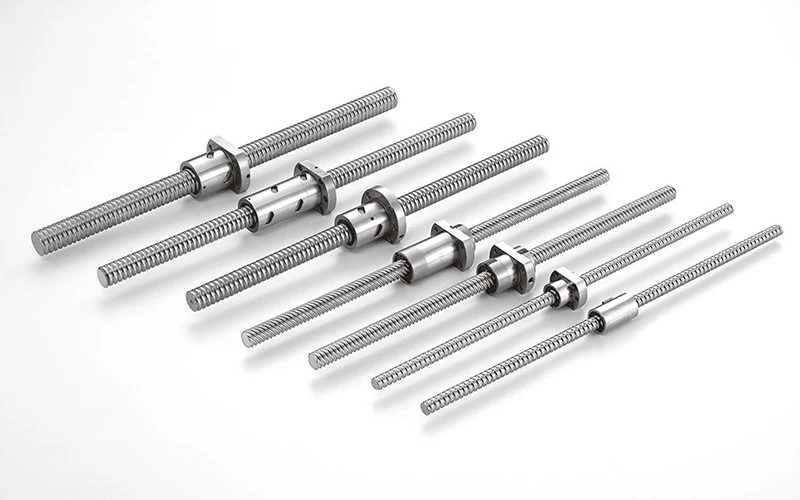
在数控机床、自动化设备、半导体与 3C 产线上,滚珠丝杆是把旋转运动变成直线运动的执行核心。一旦它开始发出不该有的声音,往往意味着摩擦副、预压状态或安装几何已经偏离设计区间。我方作为 MOSIONX 滚珠丝杆、直线导轨等精密传动部件的授权经销与服务商,在配合客户做现场维护时,异响是最常被问到的一类问题。下面把"听声—定位—拆解排查"的整套思路讲清楚,尽量落到可操作的动作上。
一、先听声纹:三种典型异响对应不同病根
异响不是同一种声音,声纹本身就能给排查指路。现场用一把长柄螺丝刀抵住轴承座、耳朵贴住手柄做简易"听诊",比肉眼更灵敏。常见的三类声纹对应三类完全不同的病根:
高频连续啸叫:多为润滑膜破裂或润滑脂干涸,滚珠与滚道之间出现金属直接摩擦。这种声音随转速升高而变尖,负载加大时更明显。它通常指向"润滑状态"这一类原因,是三类里出现频率最高的。
低频"咔哒"或断续撞击:常见于预压不足、反向间隙偏大,螺母在换向时滚珠与滚道碰撞;也可能来自支撑轴承锁紧松动,使轴系在启停瞬间窜动。这种声音往往和"预压匹配"相关,且多在工作台往复换向时加重。
周期性"咯噔"随转速同步:声音节拍跟主轴转速严格对应,多为安装基准面超差导致的局部偏载,使某一段滚道长期承受超额接触应力;也可能是支撑轴承滚道或滚子出现点蚀、剥落。这类问题若放任,会快速演变成精度衰减和早期疲劳。具体异响性质以厂家最新样本与实际工况核算为准。
二、润滑失效:最常见的异响来源
滚珠丝杆出厂时通常已封入锂基或合成烃类润滑脂,运行中靠油膜把滚珠和滚道隔开。当油膜失效,金属接触摩擦的啸叫几乎是必然结果。导致润滑失效的常见情形有三种:
1. 润滑脂干涸或寿命到期。高温、高转速、长行程工况会加速基础油析出,脂体变硬、失去流动性。一般设备按运行小时或行程距离设再润滑周期,粉尘大、温度高的车间要主动缩短。具体周期以厂家样本给定的再润滑间隔为准。
2. 污染物进入滚道。金属切屑、焊渣、粉尘混进润滑脂后,相当于在滚道上撒了研磨砂,既诱发噪声又加速磨损。配套的直线导轨防尘设计(如刮屑板、密封圈)若失效,会直接拖累丝杆。这点在上银 HIWIN 直线导轨和 MOSIONX 丝杆同处一个滑座结构时要特别留意。
3. 再润滑操作不当。注脂前没清洁注脂口、没排掉旧脂,新脂和旧脂结块反而堵住油道;或一次注入过量,脂被挤进密封件造成泄漏。正确做法是清洁注脂口、低速运转排旧脂、定量注入、再跑合数分钟让脂均匀分布。
补充一个判断点:如果是新装或刚换脂后短期出现的轻微异响,先排除"脂没跑匀"这一项——低速空跑十几分钟往往就能消失,不必急于拆机。关于润滑与防尘的日常维护,可对照 滚珠丝杆产品页 的维护说明。
三、预压等级与刚性匹配:过与不及都出声
预压是为了消除滚珠与滚道之间的轴向间隙、提升刚性,但预压不是越大越好。常见预压等级按从轻到重分为 P0(无预压,仅轻载导向)、P1(轻预压)、P2(中预压)等档位,刚性随预压升高而上升,但摩擦扭矩和温升也同步上升。
预压过大:滚珠被过度挤压,启动摩擦扭矩升高,运行中出现连续的"沉闷摩擦声",同时驱动电机电流上升、温升加快。这类异响常被误判为润滑问题,但补脂无效——根子在预压。它多发于把高预压丝杆用在了本该轻载高速的场景。
预压过小:反向间隙偏大,工作台换向瞬间滚珠撞向另一侧滚道,发出低频"咔哒";同时定位重复精度下降,同一个指令位置来回对不上。这类问题在精雕、点胶、半导体搬运这类对反向精度敏感的场合尤其致命。
| 预压等级 | 刚性表现 | 摩擦扭矩 / 温升 | 异响风险 | 适用场景 |
|---|---|---|---|---|
| P0 无预压 | 低 | 低 | 换向撞击声 | 轻载低速导向 |
| P1 轻预压 | 中 | 低—中 | 平衡,风险小 | 通用自动化设备 |
| P2 中预压 | 高 | 中—高 | 摩擦沉闷声、温升 | 高刚性重切削 |
选型时预压等级应当匹配实际负载与刚性需求,而不是盲目选重预压。具体预压档位与对应摩擦扭矩的量化值,以厂家样本为准。若已装机才发现预压与工况不匹配,通常需要更换螺母或整支丝杆,所以这一步宜在选型阶段就定准。关于支撑座与丝杆如何配对,可参考 丝杆支撑座产品页。
四、安装基准面误差:被忽视的偏载异响
很多异响的根源不在丝杆本身,而在安装。丝杆要求与导轨严格平行、两端支撑轴承座孔同轴、螺母座安装面与轴线垂直。其中任意一项超差,都会让丝杆在旋转时承受附加弯矩,局部接触应力升高,诱发周期性"咯噔"并加速疲劳。
这类误差来自几个环节:底座焊接或铸造后的平面度没精加工;轴承座是分别打孔而非一次镗出,累计同轴度偏差;螺母座是后期配做,垂直度靠手感。它们单独看都不大,叠加后就会让丝杆"别着劲转"。GB/T 1800 对公差与配合的等级划分,正是给这类安装接口定基准用的——关键结合面应按图纸要求的公差带加工,不能凭"差不多"装机。
现场简易检测手段:用千分表打丝杆的径向跳动,全行程跳动应落在样本给定的允许值内;用三坐标或专用检棒检查两轴承座孔的同轴度;螺母座安装面可用涂色法看接触斑是否均匀。发现基准面超差,优先返修安装面,而不是换丝杆——后者治标不治本。
五、支撑座与轴承:锁紧力矩与预紧的细节
滚珠丝杆的两端由固定端(通常配一对角接触轴承,背对背或面对面布置)和支撑端(深沟球轴承或单只角接触轴承)支承。这里的细节直接决定异响是否出现:
锁紧螺母力矩:过松,轴承内圈与轴颈之间产生轴向窜动,低速时"咔咔"响、定位漂移;过紧,轴承预紧过度,滚动体被碾、发热卡死,声音从异响升级为抱死前兆。力矩值必须按支撑座厂家给定的规格,用扭矩扳手施力,不能凭手感。
轴承布置与预紧:背对背布置对轴向和倾覆刚性都好,面对面便于安装但抗倾覆略弱;预紧量决定了轴承自身的刚性和发热平衡点。预紧过大同样会带来沉闷摩擦声和温升,与丝杆预压过大的表现类似,需要分开辨别。
轴端跳动与清洁:轴端锥面或锁紧面有毛刺、异物,会让轴承装不正,引入偏心异响。装配前用无纺布清洁轴肩和轴承位,是避免这类问题的低成本动作。角接触轴承的公差与游隙等级可参照 GB/T 307.1 向心轴承公差,具体以轴承厂家样本为准。
六、现场排查清单
| 现象 | 可能原因 | 排查动作 | 是否需停机 |
|---|---|---|---|
| 高频啸叫,随转速变尖 | 润滑膜破裂 / 脂干涸 | 检查注脂口、补脂跑合 | 可不拆机 |
| 换向低频咔哒 | 预压不足 / 反向间隙大 | 核对预压档位、测反向间隙 | 可不拆机 |
| 沉闷摩擦声 + 电流升 | 预压 / 轴承预紧过大 | 查预压档位、轴承力矩 | 部分需停机 |
| 周期咯噔随转速同步 | 安装超差 / 轴承损伤 | 打跳动、查同轴度、听轴承 | 需停机 |
| 异响 + 温升明显 | 摩擦过大 / 预紧过度 | 测温、查预紧、减载观察 | 建议停机 |
把这张表当现场工单用:先对声纹选行,再按"排查动作"由浅入深。多数润滑和预压类问题在前三步就能定位,只有轴承损伤和安装超差才进入停机检修。不同品牌型号在预压档位代号、再润滑周期上并不一致,新旧型号对照与规格差异可参考 型号规格对照页,最终以厂家样本为准。
常见问题
1. 新装的丝杆就有轻微异响,正常吗?
不一定异常。刚注脂或换脂后脂没跑匀,短时会有一层不均匀油膜带来的轻微声,低速空跑十几分钟多数会消失。若跑合后仍在,再按声纹排查润滑和预压。
2. 异响但定位精度还达标,要处理吗?
要。异响是摩擦副或几何偏差的早期信号,等精度掉下来往往已经伴随磨损。早期补脂、调整预压、纠正安装面,成本远低于后期换件。
3. 润滑脂多久加一次合适?
没有统一周期,取决于转速、温度、粉尘和行程。一般按运行小时或行程距离设定,恶劣工况主动缩短。具体间隔以厂家样本给定的再润滑周期为准。
4. 换向时的撞击声怎么消除?
先判断是预压不足还是轴承锁紧松。预压不足需换高一个档位的螺母;锁紧松则按力矩规格重新上紧锁紧螺母。两类都排除后仍有声,再查安装垂直度。
5. 丝杆异响和导轨异响怎么区分?
用螺丝刀听诊,声源贴近丝杆螺母处多为丝杆问题,贴近导轨滑块处多为导轨问题;再结合发生时机——随往复行程出现且节拍与丝杠转速同步,更偏向丝杆侧。
6. 异响同时伴随明显温升说明什么?
说明摩擦功率偏大,常见原因是预压或轴承预紧过度、润滑不足。温升持续升高会损伤滚道和密封,建议尽快停机降温排查,不要带病运行。如需按您的实际工况出维护或更换方案,可走 在线询价 联系我们。
参考依据
· GB/T 17587.3《滚珠丝杠副 第3部分:验收条件》——丝杆精度、刚性及验收项目;
· GB/T 1800《公差、配合 基础 公差、偏差和配合的基础》——安装接口公差带界定;
· GB/T 1095《平键 键槽的剖面尺寸》——键联结公差配合;
· GB/T 307.1《滚动轴承 向心轴承 公差》——支撑轴承公差与游隙等级;
· 各厂家滚珠丝杆、直线导轨技术样本——预压档位、再润滑周期与允许跳动值。
免责声明:本文用于传动部件选型与维护参考,不构成对特定工况的性能承诺。涉及安全、寿命、精度等结论,具体以厂家最新样本与实际工况核算为准。