 惠州市实一自动化科技有限公司官网
 18902609613
 307283196@qq.com
一句话结论:直线导轨和滚珠丝杆的润滑不是"加了就行",而是按行程距离、运行速度与污染等级来定周期。密封式导轨默认用锂基润滑脂、靠储油结构缓释;高速或长行程场合改外部供油更稳。把补油周期算清楚,通常能让传动件的温升与异响问题少一大半。
一、为什么润滑直接决定导轨和丝杆的寿命
滚珠直线导轨和滚珠丝杠副都是"点接触+滚动"结构:滚动体在滚道里反复通过,接触区瞬时压强很高。如果没有润滑剂形成的油膜,金属会直接进入边界摩擦甚至干摩擦,滚道表面会很快出现微点蚀、磨损台阶和温升。磨损一旦形成,反向间隙就开始变大,定位精度随之漂移。
润滑在传动系统里同时承担四件事:隔离金属接触面、带走接触区热量、冲刷微小磨粒、对滚道做临时防锈。其中前三件和"周期"强相关——油膜会随运行被挤出、被污染、被高温氧化,所以必须按节奏补充。常见误区是把润滑当成"装机时一次性封入就完事",这在粉尘多或连续运转的设备上往往撑不过一个保养周期。
二、润滑脂和润滑油两类方案,怎么分
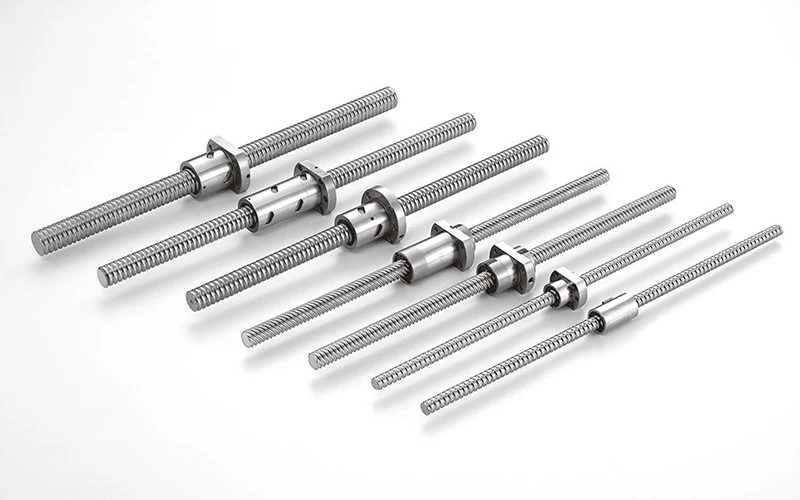
厂内传动部件常用的润滑介质分两类:锂基润滑脂和润滑油(稀油/油雾)。密封式直线导轨出厂大多已封入锂基脂,用户定期补脂即可;滚珠丝杠副则视结构既可用脂也可用稀油循环。选型的核心判据是运行速度与温升预算:低速中载用脂更省心,高速长行程用油更易散热。
| 对比项 | 锂基润滑脂 | 润滑油(稀油/油雾) |
|---|---|---|
| 适用速度 | 中低速为主,黏附性好 | 中高速,散热能力更强 |
| 补充方式 | 油嘴注脂或拆盖补脂 | 集中供油/油孔滴油/油雾 |
| 污染防护 | 对密封依赖高,脂体挡尘 | 需配合刮屑与回油设计 |
| 维护频率 | 周期较长,停机少 | 需持续供给,系统复杂 |
| 典型场景 | 一般自动化设备、单机 | 高速机床、长行程、连续产线 |
需要提醒的是,"脂"和"油"不能随便混用。不同皂基的润滑脂混兑可能软化析油,稀油与脂混用会破坏脂的黏附层。更换介质类型前,应先把旧油/旧脂清理干净,并确认密封与排油结构匹配。具体以厂家最新样本与实际工况核算为准。
三、补油周期怎么估算:用行程距离而不是拍脑袋
把"多久润滑一次"换算成"累计运行多少公里(或多少行程次数)"更靠谱。导轨厂家通常给出基于行程距离的推荐补脂间隔,例如每运行一定公里数或通过一定行程次数后补一次。换算成时间,要同时代入设备的日均行程与运行速度:同样一台机,三班连续跑和单班跑,日历周期能差出两三倍。
污染等级是另一个乘子。木工、打磨、陶瓷等粉尘环境,润滑脂会更快被磨粒污染,间隔要明显缩短;洁净的半导体或医疗环境则可以适当放宽。下表给出的是经验区间,实际请以设备厂家保养手册为准,并在首批运行后根据拆检状态回调。
| 工况类别 | 污染等级 | 推荐补油/补脂参考 | 关注点 |
|---|---|---|---|
| 洁净装配/检测 | 低 | 按行程距离上限执行 | 防止长期静置脂干裂 |
| 通用自动化 | 中 | 常规间隔,每季检一次 | 温升与手感是否发涩 |
| 机床/高速 | 中 | 偏短间隔或改外部供油 | 散热与油膜连续性 |
| 木工/打磨/陶瓷 | 高 | 明显缩短,配合强防尘 | 磨粒混入与密封寿命 |
一个可落地的做法是:装机时记录初始行程计数器读数,每到一个补油阈值就做一次注脂,并在保养记录上写下当天的温升、手感与噪音。连续三四个周期后,你手里的数据会比任何通用公式都更接近真实工况。
举个折算例子:某轴日均行程读数增长约 600 米,厂家推荐补脂阈值为每 6000 米一次,则大约每 10 个工作日触发一次补脂;若改成三班连续运行、日均 1800 米,同一阈值就缩短到约 3.3 个工作日。可见同一台设备,"日历周期"会因排产强度大幅波动,真正稳定的锚点仍是行程距离。具体数值请以设备厂家保养手册为准。
四、油嘴、油孔与储油结构怎么选
导轨和丝杆副常见的供油接口有压注油嘴(黄油嘴)、端盖油孔和螺母/滑块上的油道三类。带油嘴的型号维护方便,用注油枪定点补脂即可;不带油嘴的密封式结构则靠出厂封脂加储油棉,维护时往往需要拆端盖。选型时要先问清楚:这台设备是打算"定期注脂"还是"基本免维护",再决定买哪种接口形式。
丝杆螺母的油孔位置也很关键。油孔正对滚珠返回区或丝杠螺纹段的方案,能让新脂更快到达接触区;只在螺母外圈开浅槽的方案,补脂后需要多运行几个行程才能把脂带到内部。对精度要求高的场合,优先选油道设计更直接的型号,减少"补了但没补到位"的盲区。
填装量不必靠猜。滑块和螺母的额定脂填装量在厂家样本中通常有明确数值,初次装机按该值封入即可,后续每次补脂以"旧脂被挤出端盖缝隙、新脂呈连续带状"为到位判据,而不是凭手感猛灌。多轴设备可以把每台轴的填装量与补脂日期做成台账,配合行程计数器读数,就能把"该补哪根轴"变成可查询的表格,而不是靠记忆。具体填装量以各制造方最新产品样本为准。
五、防尘密封和润滑是一对搭档
润滑再勤,密封失效也白搭。导轨的端面密封片、刮屑板,丝杆的伸缩防尘罩,都是阻止磨粒进入滚道的首要屏障。粉尘环境里,与其一味缩短补油周期,不如先把密封等级提上去——换装多层刮屑或全封闭防护罩,往往比频繁注脂更治本。
反过来,密封太死、散热差的地方,润滑脂容易因内部高温加速劣化。所以密封和润滑要一起设计:高污染选强密封+偏短补油,洁净环境选轻密封+常规补油。具体以厂家最新样本与实际工况核算为准。
六、几个容易被忽略的润滑误区
误区一:注得越多越好。过量润滑脂在高速下会被搅拌发热,反而抬升温升,还可能挤出污染周边。按额定填装量补即可。
误区二:不同颜色/牌子随便混。前面提过,润滑脂混兑有软化析油风险。换品牌先清旧脂,并做小样相容性确认。
误区三:等异响出现才补。异响往往是磨损已经发生的信号。把补油做成"按行程距离"的预防性动作,比事后救火划算得多。
七、什么时候值得上自动集中供油
多轴联动的加工中心、桁架机械手和长行程搬运线,常常有十几处甚至几十处润滑点。靠人工逐点注脂,既费时又容易漏点。这类设备把"按行程距离触发"的集中自动供油系统接进来会更稳:系统按运行距离或时间定量泵油到各滑块、螺母,减少人为遗漏。
但自动供油不是万能。它增加了泵、分配器、管路和电气控制,故障点也随之变多;在粉尘重的环境里,管路接头反而可能成为污染源入口。判断要不要上,看三件事:润滑点数量是否多到人工难以覆盖、停机注脂的代价是否高、现场维护习惯是否可靠。三点里占两点的,再考虑自动方案。具体以厂家最新样本与实际工况核算为准。
八、把润滑写进选型与保养流程
在设备设计阶段就把"补油可达性"考虑进去:油嘴朝向是否方便注油枪接近、滑块和螺母是否留了维护空间、行程计数器读数能否被读取。这些细节决定了一台机在客户现场能不能被稳妥保养。需要对比不同系列的导轨、丝杆接口形式与防尘配置,可到 型号规格对照表 逐项核对,或直接查看 产品中心 的各系列说明。
实一自动化为 MOSIONX 滚珠丝杆与上银 HIWIN 直线导轨的授权经销与服务商,提供从导轨、丝杆到支撑座、联轴器的传动选型与现货交付支持;具体填装量、推荐脂型号与补油周期,建议结合设备工况向我们的技术选型环节确认,或前往 在线询价 提交工况参数获取对应建议。
常见问题
Q1:导轨出厂已经封了脂,还要不要补?
A1:要。出厂封脂是为运输与初期运行准备的,长期运行后脂会被挤出和污染,必须按行程距离定期补充,具体间隔看设备厂家保养手册。
Q2:润滑脂和润滑油能混用吗?
A2:不建议随意混用。不同皂基润滑脂混兑可能软化析油,脂油混用会破坏黏附层。换介质类型前应先清理旧油/旧脂并确认结构匹配。
Q3:粉尘环境是不是补油越勤越好?
A3:不是。粉尘环境更优先提升密封等级(刮屑板、防护罩),补油过勤反而增加污染带入风险,应密封与周期同步设计。
Q4:注脂越多越保护吗?
A4:不是。过量脂在高速下被搅拌生热,会抬升温升并可能外溢污染。按额定填装量补注即可。
Q5:怎么判断该补油了?
A5:靠"行程距离阈值+状态检查"组合判断,而非等异响。到阈值后检查温升、手感发涩与噪音,连续记录几轮即可校准出适合本机的周期。
Q6:丝杆的油孔位置影响大吗?
A6:影响补脂是否到位。油道直对接触区的型号新脂到达更快;仅外圈开浅槽的需多运行几个行程才能带到内部,高精度场合建议优先选油道更直接的型号。
参考依据
滚珠丝杠副的验收与精度项目可参照 GB/T 17587.3(滚珠丝杠副 第3部分:验收条件与验收检验);传动部件的公差与配合基础可参照 GB/T 1800;润滑接口与装配涉及的键连接可参照 GB/T 1095。具体填装量、推荐脂型号与补油周期以各制造方最新产品样本为准。
免责声明:本文用于传动部件选型与保养参考,不构成对特定工况下寿命、精度或温升的性能承诺。实际周期与介质选型请结合设备厂家保养手册与现场工况核算。