 惠州市实一自动化科技有限公司官网
 18902609613
 307283196@qq.com
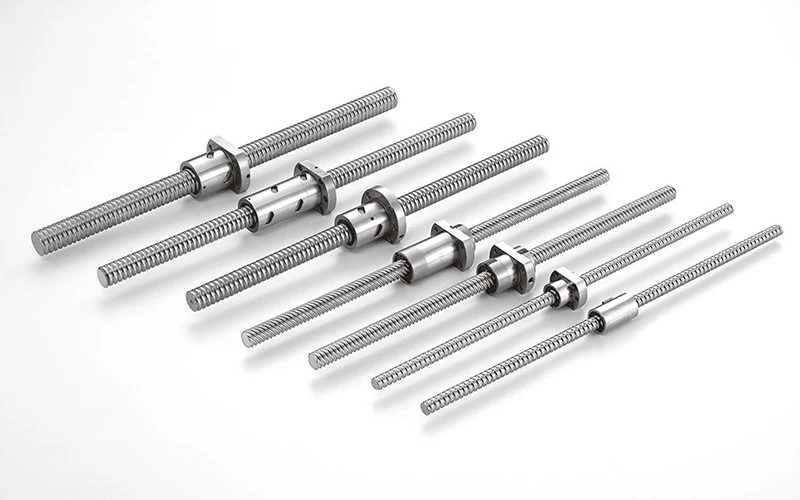
一句话结论:C5 与 C7 不是"精度高下"的二分,而是工艺与成本的分工——C5 经精密磨削,导程误差小、适合高定位精度场景;C7 经冷轧成形,成本更低、适合一般往复定位。选型先定精度需求,再谈预算,不要为用不到的精度买单。下文从工艺、数值、成本与边界四个角度展开,并给出选型速查与到货核验要点。
一、工艺分水岭:精磨与轧制到底差在哪
滚珠丝杆的精度等级,根源在制造工艺。C5 等级走的是"冷拉坯料—调质—精密磨削"路线:丝杠螺纹在热处理后用成型砂轮逐牙磨削,表面粗糙度低、牙型几何一致性好,单件节拍长。C7 等级走的是"冷轧成形"路线:用滚轧模具在室温下对坯料挤压出螺纹,材料纤维连续、效率高,但牙面精度受模具与回弹影响,一致性弱于磨削。作为 MOSIONX 授权经销与服务商,我们备有 C5 精磨与 C7 轧制两条产线的现货,可据设备要求分级供货。
补充一点品牌背景:MOSIONX 为滚珠丝杆品牌(原中国台湾 TBI 滚珠丝杆商标已于 2026-05-15 公告停用,统一切换至 MOSIONX),两条工艺路线在切换前后保持一致,选型口径不受影响。
为什么两条路线长期并存?轧制靠模具挤压迫使金属流动成形,几乎不产生切屑、材料利用率高,一根轧制丝杆从坯料到成品的节拍可以很短;但它受模具磨损与回弹限制,牙面几何的一致性靠模具状态保证,难以稳定做到更窄的误差带。磨削则是"减法",用砂轮去除材料来逼近目标几何,过程可控、可追溯,代价是工时与能耗。简单说:轧制赢在效率与成本,磨削赢在精度与一致性。这也是为什么 C7 适合走量、C5 适合走精。
二、精度数值怎么读:从导程误差到定位精度
精度等级的核心是"有效行程内导程误差"。GB/T 17587.3 把滚珠丝杠副按导程精度分为若干等级,等级数字越小,允许的误差带越窄。下面给出典型量级对照(具体公差带以 GB/T 17587.3 与厂家最新样本为准):
| 等级 | 工艺 | 代表导程误差(mm/300mm) | 表面粗糙度 | 典型应用 |
|---|---|---|---|---|
| C5 | 精密磨削 | ≈0.018 | Ra 0.4 以下 | 数控机床定位轴、测量设备 |
| C7 | 冷轧成形 | ≈0.050 | Ra 0.8 左右 | 一般往复定位、搬运上下料 |
注意导程误差和"定位精度""重复定位精度"不是一回事。导程误差影响全程累计位置偏差;重复定位精度更多取决于预压、支撑刚性、反向间隙与控制系统。一根 C7 丝杆在短行程、预压合适、配高分辨率反馈时,重复定位也能做到较小数值,但全程绝对定位会随行程拉长被导程误差放大。所以选型时先问清楚:设备要的是"全程绝对精度"还是"短距重复精度"?
另一个常被混为一谈的概念是反向间隙(轴向间隙)。它指丝杆螺母反向时、螺纹面接触切换造成的空程,主要由预压等级决定,与导程误差分属两个维度。预压越紧,反向间隙越小、刚性越高,但摩擦与温升也越大。GB/T 17587.3 的验收同时关注导程误差与轴向间隙,选型时两者要一起看,不能只盯等级数字。具体以厂家最新样本与实际工况核算为准。
三、成本结构:贵在哪里,省在哪里
C5 的溢价主要来自三处:一是精密磨削的设备折旧与砂轮损耗,单件工时数倍于轧制;二是热处理后的校直与多次磨削带来的材料与能耗;三是检测——每根精磨丝杆通常要上螺纹综合检测仪逐根记录导程误差曲线。C7 轧制的成本优势在规模化,一条轧制线连续出坯,单位成本低。但要注意:轧制丝杆两端支撑段仍常需少量磨削以配轴承座,这部分成本不能忽略。具体到项目预算,建议按"精度等级 × 数量 × 行程"评估,而不是只看单价。具体以厂家最新样本与实际工况核算为准。
从采购节奏看,C7 轧制常用规格(如 SFY、SFV、SFA 等系列的标准导程)通常以现货形式备库,交期以天计;C5 精磨因逐根磨削与检测,多为按单排产,标准规格少量现货、非标端部加工则需按周排产。项目早期把精度等级定下来,能显著压缩后续等待时间。有非标需求时,建议由授权经销与服务商协助确认端部图纸与交期。
四、选型边界:哪些场景必须上 C5,哪些 C7 够用
| 场景 | 推荐等级 | 理由 |
|---|---|---|
| 数控加工中心定位轴 | C5 | 全程绝对定位要求高,导程误差直接进零件公差 |
| 半导体/3C 精密平台 | C5 | 微米级重复定位,温升与背隙敏感 |
| 测量/检测设备 | C5 | 基准传递,误差不可累积 |
| 一般自动化搬运 | C7 | 位置容差大,节拍优先 |
| 包装/木工机械 | C7 | 负载平稳、精度宽容 |
| 普通上下料滑台 | C7 | 短行程重复定位即可满足 |
经验法则:当设备公差预算里"传动环节可分摊的误差"小于约 ±0.02 mm/全程时,优先考虑 C5;容差在 ±0.05 mm 以上、且以重复定位为主的场合,C7 通常够用。这个边界不是铁律,要结合行程长度——长行程下 C7 的累计导程误差会更明显。具体以厂家最新样本与实际工况核算为准。
行程长度是放大导程误差的关键变量。以 C7 代表导程误差 ≈0.050 mm/300mm 估算,一根 1200 mm 行程的累计导程误差量级约 0.20 mm;同样条件下 C5 约 0.072 mm。若设备要求全程定位误差控制在 ±0.05 mm 内,C7 在长行程上已较难满足,需上 C5 或加误差补偿。短行程(如 300 mm 以内)下两者差距收窄,C7 配合高分辨反馈常能满足。具体以厂家最新样本与实际工况核算为准。
五、常见误区:精度不是越高越好
误区一:"精度越高越稳"。超规格选 C5 会推高成本,且精磨丝杆预压通常更紧,温升与驱动力也会上升,在散热差的密闭机柜里反而可能引入热变形。误区二:"一根丝杆管全部轴"。同一台设备不同轴精度需求不同,主轴定位用 C5、辅助移栽用 C7,分级配置更经济。误区三:"轧制 = 低端"。C7 在合适场景里寿命与刚性并不差,只是绝对定位弱于磨削件。
误区四:"等级标在哪都行"。等级标记通常体现在订货编码与端部加工图纸上,装机后肉眼难辨。建议在 BOM 与图纸中明确写 C5/C7,避免采购与装配脱节,尤其在混用多等级的项目里。具体以厂家最新样本为准。
六、和导轨、支撑座的配合
丝杆精度要落地,离不开配套的 直线导轨 与 丝杆支撑座。导轨的平行度与滑块预压决定负载侧的几何基准;支撑座的配对方式(固定—支撑或固定—自由)影响丝杆临界转速与轴向刚性,间接放大或抑制导程误差的工程表现。选型时建议把"丝杆等级 + 导轨等级 + 支撑座刚性"作为一个系统看,而不是单独挑丝杆。需要按设备参数做型号对照的,可看 型号规格对照表。
七、精度不是孤立指标:预压与温升的耦合
把精度等级单独拎出来谈,容易忽略它的工程前提。预压等级(如 P0 轻预压、P1 中轻预压、P2 中预压、P3 重预压,数字越大预压越重、刚性越高、温升也越高)会直接影响丝杆在运行中的实际表现:重预压提升刚性、抑制弹性变形带来的定位漂移,但摩擦热上升,长时运行后热伸长会反过来吃掉部分精度裕量。因此对高速、长时连续运行的轴,C5 往往还需配合预拉伸与散热设计,才能把"标称精度"兑现成"运行精度"。轻预压方案温升低,适合间歇、轻载的搬运场景,与 C7 搭配经济性突出。具体以厂家最新样本与实际工况核算为准。
八、到货怎么核验精度等级
按 GB/T 17587.3 验收时,导程误差通常在恒温环境下用导程检测仪逐根测量,并出具误差曲线或报告。到货核验建议做三件事:一是对照订货单确认等级标记与端部编码;二是抽查导程误差报告,看是否在对应等级公差带内;三是装机后做全程定位实测,把"样本精度"与"系统精度"区分开。若发现等级不符或误差超差,应在验收期内由授权经销与服务商协助处理。具体以厂家最新样本与验收规程为准。
常见问题(FAQ)
Q1:C5 和 C7 能直接互换吗?
A:同规格(外径、导程、长度、端部加工)下机械接口通常可互换,但精度与预压不同,互换后设备定位性能会变化,需重新核定公差与反向间隙。同规格≠可互换,务必核对 D/A/L 与法兰型式。
Q2:轧制丝杆能用在高精度设备吗?
A:若设备只看短行程重复定位、且配有补偿,C7 在部分场合可用;但全程绝对定位、或误差不可补偿的基准轴,仍建议 C5。具体以厂家最新样本与实际工况核算为准。
Q3:怎么判断我的设备需要 C5 还是 C7?
A:先算"传动环节可分摊误差预算",小于约 ±0.02 mm/全程选 C5,大于 ±0.05 mm 且以重复定位为主选 C7;长行程与高速场合向 C5 倾斜。
Q4:C5 丝杆需要预拉伸吗?
A:高精度、长行程、温升明显的轴常做预拉伸以抵消热伸长对导程误差的放大;C7 一般场合可不预拉。是否预拉看工况与支撑方式。
Q5:精度等级和导程有关系吗?
A:工艺上大导程更易做高速度,但导程本身不直接决定等级;同一导程可同时提供 C5 与 C7,选型时两者要分别确认。
Q6:库存与交期怎么考虑?
A:C7 轧制常用规格现货充足、交期短;C5 精磨多为按单生产或有限现货,长行程与非标端部加工交期更长。建议项目早期锁定规格,必要时由授权经销与服务商协助备库。有需求可走 在线询价。
Q7:C5 一定比 C7 寿命长吗?
A:寿命主要取决于额定负载、转速与工况,精度等级本身不直接决定疲劳寿命。C5 因预压常更紧,在同等负载下温升略高,但若散热与润滑到位,两者寿命可按同一套额定寿命公式评估。具体以厂家最新样本与实际工况核算为准。
参考依据
· GB/T 17587.3 滚珠丝杠副 第3部分:验收条件及验收检验(导程精度等级与验收)
· GB/T 1800.1 产品几何技术规范(GPS) 线性尺寸公差
· GB/T 1095 平键 键槽的剖面尺寸
· GB/T 894 轴用弹性挡圈
免责声明:本文用于选型参考,不构成对特定工况的性能承诺。文中导程误差为代表量级,具体公差带以 GB/T 17587.3 与厂家最新样本为准。