 惠州市实一自动化科技有限公司官网
 18902609613
 307283196@qq.com
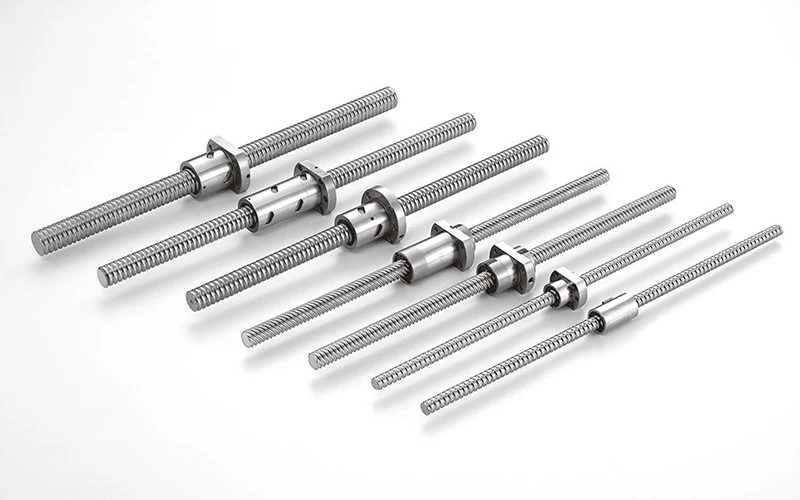
一句话结论:滚珠丝杠副到货与装机前的验收,核心就看三件事——导程精度(按 GB/T 17587.3 的 C5/C7 等级卡误差)、轴向间隙与预压(决定背隙和刚性)、以及随机文件的完整度。其余检查都是围绕这三者的延伸。我方作为 MOSIONX 品牌授权经销与服务商,下面给的是面向选型与来料检验的通用方法,具体以厂家最新样本与实际工况核算为准。
一、GB/T 17587.3 到底规定了什么
滚珠丝杠副的验收依据主要看 GB/T 17587.3《滚珠丝杠副 第3部分:验收条件和验收检验》,它修改采用 ISO 3408-3,是国内机床、自动化设备配套选型与来料检验的常用基准。标准的核心作用有两点:一是把"精度等级"用统一数字定义下来,让买家和厂家说的"C5"是同一个"C5";二是给出可操作的检验项目和量值,使到货核验不至于各说各话。
标准把精度分为七个等级:C0、C1、C2、C3、C5、C7、C10。数字越小精度越高,C0 最高、C10 最低。注意它跳过了 C4、C6、C8、C9——这几个等级常见于日系样本或旧版标注,选型沟通时要确认对方报的等级是按哪套体系,避免"同名不同标"。在一般自动化设备、数控改装和单轴机器人里,C5(精磨)和 C7(轧制)是出现频率最高的两档。验收不是把标准从头读到尾,而是抓住对自家设备影响最大的两三项,把精力放在刀刃上:多数通用设备只要导程等级、轴向间隙和文件三关过了,其余项目通常并不会成为故障源头。
为什么 C5 和 C7 最常见?本质是"精度"和"成本"的折中。C5 精磨丝杠靠螺纹磨床保证导程,单件工时和报废率都高,价格自然上去了;C7 轧制丝杠用滚轧成形,效率高、一致性好,适合量大面广的通用工位。对搬运、上下料、包装这类"动了就行"的场合,C7 往往已经够用,硬上 C5 只会增加预算和安装苛刻度。反过来,数控加工中心、贴片机、测量平台这类对定位有硬要求的设备,C5 甚至更高等级才是底线。选型时不要被"等级越高越稳妥"带偏,按工位真实需求定档更合理。
二、导程精度怎么测:ep、e300、e2π 三个量
导程精度是验收里最容易"踩坑"的一项,因为它不是一个单一数字,而是三个相互独立的量:
- e2π(单转导程误差):丝杠转一圈(2π 弧度)内导程允许的偏差。它反映的是螺纹本身的局部加工质量,和丝杠总长关系不大。
- e300(任意 300mm 行程内导程误差):在有效行程里任取 300mm 长度段,这段内的导程累积偏差上限。它比 e2π 更能代表中短行程设备的定位表现。
- ep(有效行程内行程偏差):从行程起点到任意位置的累积偏差。它直接决定长行程设备的绝对定位精度,随有效行程长度 Lu 增大而放宽。
下面给出 C5、C7 两档的常见标称参考值(不同厂家样本会有差异,以厂家最新样本为准),方便来料比对:
| 精度等级 | e2π(单转,mm) | e300(任意300mm,mm) | 典型工艺 | 常见用途 |
|---|---|---|---|---|
| C5 | 约 0.006–0.012 | 约 0.012–0.018 | 精磨 | 数控机床、半导体、测量设备 |
| C7 | 约 0.018–0.035 | 约 0.035–0.050 | 轧制 | 一般自动化、搬运、包装木工 |
验收时建议优先看厂家随货的检验单上的实测值,而不是拿标称等级反推。若必须现场测,短丝杠可用读数显微镜配标准量块比对单转导程;长行程建议用激光干涉仪,ep 的判定才站得住脚。对于只要求"能转、不卡"的非关键工位,也可以用千分表架在螺母上、手推丝杠轴端读正反串动,粗略判断间隙是否异常。无论用哪种方法,测量时的支撑状态要尽量贴近装机状态——丝杠悬空和两端顶紧时,导程读数会有差别,这点容易被忽略。具体以厂家最新样本与实际工况核算为准。
三、轴向间隙与预压:背隙从哪来、靠什么消掉
轴向间隙指丝杠副在去掉预压后,沿轴线方向正反串动的总量。间隙越大,反向时的"空程"越明显,对需要频繁正反转的定位场景影响直接。消除间隙靠预压:通过在螺母内部制造一个持续的轴向压紧力,让滚珠始终贴紧螺纹滚道的一侧。
常见实现是双螺母预压(错位预压、垫片预压或齿差预压)。预压不是越大越好——预压越高,刚性越好、背隙越小,但摩擦扭矩和温升也随之上升,低速时还容易出现"爬行"。MOSIONX 滚珠丝杆预压等级按 P0=轻预压、P1=中轻预压、P2=中预压、P3=重预压 划分,数字越大预压越重、刚性越高、温升也越高。选型时要按负载和工况取中间值,而不是一味上 P3。
| 预压等级 | 预压程度 | 背隙表现 | 适用场景 |
|---|---|---|---|
| P0 | 轻预压 | 背隙较小 | 轻载、低发热优先场合 |
| P1 | 中轻预压 | 背隙小 | 多数通用自动化 |
| P2 | 中预压 | 背隙很小 | 较高刚性要求 |
| P3 | 重预压 | 背隙极小 | 重载高刚性、可接受温升 |
到货手感验收可以这样做:单手握住螺母,另一手轻推丝杠轴端,感受正反方向的串动量。带预压的丝杠副应感觉顺滑且无可见空程;若明显能推动一段再到"咬住",多半是间隙偏大或预压不足。这只作初判,最终以厂家检验单为准。如需更定量,可在丝杠轴端串接扭力扳手或自制预压扭矩工装,记录使螺母匀速转动所需的扭矩,和同型号样本的标称预压扭矩比对——偏差过大往往意味着预压等级错配或滚珠组配异常,这类问题手感初判很难发现,靠扭矩数据才可靠。
四、运行精度与支撑:平行度、跳动、支撑座配对
导程精度合格不代表装机后精度就达标。丝杠副在机床上的运行精度,还取决于支撑座的安装基准面加工质量与轴承座的同心度。GB/T 17587.3 之外,这部分通常配合 GB/T 1800(公差与配合)来约束安装面的形位公差。
验收时建议顺带看几项:丝杠轴法兰端径向跳动、全行程运行平行度、螺母座安装面的平面度。支撑座(如 BFK、BK、EF、EK 系列)的轴承室与止口要核对图纸,轴端挡圈按 GB/T 894 选型。支撑方式(固定—支撑、固定—固定)也会影响轴向刚度,验收报告里应注明。安装基准面的加工质量常被低估:基准面平面度差、止口不同轴,再好的丝杠装上也会"跑偏",表现为全程定位漂移而不是局部超差。所以到货验收要把支撑座和安装面一起纳入,而不是只盯丝杠本身。关于支撑座配伺服的更多要点,可参考 丝杆支撑座选型 页面。
五、到货验收实操清单(来料检验 10 分钟)
下面是一份可直接照着勾的到货验收清单,适合仓库或设备部快速核验:
- 核对随机文件:合格证、出厂检验单、材质证明是否齐全,型号、精度等级、导程、有效行程、支撑端型式是否与订货单一致。
- 外观与防锈:螺纹滚道有无锈蚀、碰伤、异物;临时防锈油膜是否完整;包装是否受潮。
- 转动手感:徒手转动螺母应平稳无卡滞、无异常异响;带预压型号应无可感空程。
- 轴向间隙初判:按第三节方法推一推轴端,记录手感。
- 尺寸复测:轴端外径、键槽(按 GB/T 1095)、总长、安装孔位抽查,和图纸对一遍。
- 型号编码解读:丝杠型号里的导程、精度、预压、支撑端信息逐项对应,方法见 型号规格对照表。
来料检验不一定要上三坐标或激光干涉仪。对于 C7 等级、非关键工位,文件核对加手感初判就能拦掉大多数明显问题;C5 及以上或关键设备,再追加实测并保留检验单备查。选型与不同型号对照可在 滚珠丝杆产品页 查看。
六、什么情况该判废或退换
验收不是为"挑刺",而是把风险挡在装机之前。出现以下任一情况,建议暂停装机并联系供应商处理:
- 检验单实测导程误差超出订货等级允差,且无法按工况降级使用;
- 滚道可见锈蚀、压痕或异物压伤,影响寿命;
- 螺母转动卡滞、手感忽松忽紧,疑似滚珠或保持架异常;
- 随机文件缺失合格证或检验单,无法追溯;
- 型号、导程或支撑端与订单不符,且不可替代。
需要提醒:丝杠副属于精密部件,拆封后若长期裸露存放也可能因环境湿度产生锈点。验收合格不等于一劳永逸,装机前的暂存也要做好防潮。涉及安全、寿命、精度的具体结论,请结合厂家最新样本与实际工况核算。如需特定型号的检测建议或到货核验支持,可通过 在线询价 联系我方技术对接。
常见问题(FAQ)
Q1:C5 和 C7 该怎么选,是不是越精越好?
A:不是。C5 精磨适合数控机床、测量与半导体等对定位要求高的场合;C7 轧制成本低、交期快,对搬运、包装、木工等一般自动化足够。越精意味着越贵、对安装和环境也越挑剔,按工位需求选即可。
Q2:轴向间隙是不是越小越好?
A:带预压的丝杠副背隙可以做到极小,但预压会带来摩擦扭矩和温升。对需要低速平稳、几乎无空程的场景才上高预压,普通场合取 P1/P2 更平衡。
Q3:来料检验一定要上激光干涉仪吗?
A:不一定。C7 或非关键工位,文件核对加手感初判足够;C5 及以上或关键设备,建议索取厂家检验单,必要时用干涉仪复测 ep。
Q4:随机文件缺合格证能收吗?
A:不建议。合格证和检验单是质量追溯与后续索赔的依据,缺失时应要求供应商补齐再入库,避免装机后无据可查。
Q5:预压等级 P3 是不是代表精度更高?
A:不是。P3 是"重预压",影响的是背隙和刚性,不改变导程精度等级(C5/C7 那一套)。精度和预压是两个独立的维度,选型时要分别确认。
Q6:为什么有的丝杠标注 C7,导程误差看着却接近 C5?
A:标称等级是允许上限,单件实测值完全可能优于等级限值。验收应以随货检验单的实测数据为准,而不是用标称等级反向要求每一件都"贴边"。
参考依据
- GB/T 17587.3《滚珠丝杠副 第3部分:验收条件和验收检验》(修改采用 ISO 3408-3)
- GB/T 1800 公差与配合 相关条款(安装面形位公差约束)
- GB/T 1095 平键 相关条款(轴端键槽尺寸核对)
- GB/T 894 轴端挡圈 相关条款(支撑端轴用挡圈选型)
免责声明:本文用于滚珠丝杠副选型与来料检验的参考,所述方法、等级与数值为通用说明,不构成对特定工况的性能承诺;具体以厂家最新样本与实际工况核算为准。